


Een oogband kan er perfect uitzien en toch een risico vormen. Een met een ring vastgezette staalkabeloogband van 16 mm, geperst met een bijpassende matrijs op volle tonnage, met behulp van een v...
READ MORE
Een staalkabelverwerker in Zuidoost-Azië heeft onlangs bijna 30 procent van een gegloeide batch afgewezen omdat de spoelen aan elkaar waren blijven plakken en de buitenste lagen onherstelbaar bekrast waren. Het ovenprofiel was correct, de beschermende atmosfeer was stabiel en de cyclustijd kwam overeen met de materiaalspecificatie. De fouten kwamen niet door de warmtebehandeling zelf. Ze kwamen van de gloeidragers voor draadhaspels die de spoelen tijdens de cyclus vasthielden.
Gloeidragers voor draadhaspels zijn geen passieve dozen die alleen maar spoelen naar de oven transporteren. Ze bepalen hoeveel contact het draadoppervlak maakt met staalconstructies, hoe vrij de ovenatmosfeer tussen de lagen circuleert, hoe gelijkmatig de stapel het gewicht verdeelt en hoeveel mechanisch misbruik de spoelranden ondervinden tijdens het laden en lossen. Bij batchgloeien is het dragerontwerp een van de meest directe variabelen die een fabriek kan veranderen om plak- en krasdefecten te elimineren zonder de oveninstellingen aan te raken.
In dit artikel wordt uitgelegd wat gloeidragers zijn, waarom ze de meest voorkomende batch-gloeidefecten veroorzaken of verhelpen, welke dragertypen en materialen beschikbaar zijn, en hoe dragers moeten worden geselecteerd, geïntegreerd en onderhouden zodat ze jarenlang consistent presteren. Het verbindt ook de beslissingen van vervoerders met de bredere draadverwerkingslijn, inclusief apparatuur voor het oprollen, oprollen en uitgloeien van draadkabels.
Sinds 1992 produceert ons bedrijf staaldraadverwerkingsapparatuur, waaronder staaldraadgloeimachines, haspelmachines, hydraulische persmachines en bijpassende accessoires, voor klanten in meer dan een dozijn landen. De richtlijnen in dit artikel weerspiegelen de veldpatronen die we hebben waargenomen toen verwerkers hun spoelgloeilijnen combineerden met eindgloei- en afwerkingsbewerkingen.
Gloeidragers voor draadoprollers hebben rechtstreeks invloed op de vraag of een partij gegloeide draad er schoon uitkomt of schroot wordt; carrierselectie verdient dezelfde aandacht als ovenkalibratie.
Gloeidragers voor draadhaspels: definitie en rol bij batchgloeien
Een gloeidrager is een herbruikbare mand, bak, frame of armatuur die draadspoelen ondersteunt tijdens batchgloeien. Het houdt de spiraalgeometrie intact, scheidt aangrenzende lagen zodat draadoppervlakken niet aan elkaar lassen, zorgt ervoor dat de atmosfeer en de hitte van de oven elke draai kunnen bereiken, en maakt de stapel mechanisch stabiel zodat deze kan worden opgetild door een kraan, een duwer of een laadmachine zonder te verschuiven.
Bij een typische batch-gloeibewerking wordt draad op een haspel gewikkeld, op een drager neergelaten en twee, drie of vier dragers hoog in een klokoven of een doosoven gestapeld. De oven wordt afgesloten, gespoeld met stikstof of waterstof, verwarmd tot de gloeitemperatuur, gedurende de vereiste weektijd gehandhaafd en vervolgens op gecontroleerde wijze afgekoeld. Elke fase van die cyclus oefent krachten uit op de draad die de drager moet beheersen.
Direct contact tussen spoellagen is het centrale probleem. Bij gloeitemperaturen kunnen schone staaloppervlakken zich hechten door diffusie, vooral onder de drukdruk van gestapelde spoelen. Een goed ontworpen drager verkleint het contactoppervlak, introduceert scheidingskenmerken zoals geperforeerde platen of draadgaas, en verdeelt het eigen gewicht van de stapel zodat geen enkele laag overmatige lokale belasting draagt.
Dragers hebben ook invloed op de circulatie in de atmosfeer. Bij waterstofklokgloeien moet het gas bijvoorbeeld door de spiraalstapel stromen en verontreinigingen van het oppervlak verwijderen. Een drager met een laag open oppervlak blokkeert de stroming, verlengt de cyclustijd en creëert lokale variaties in de oxideconditie. Een drager met royale perforatie, stijve geometrie en zorgvuldig geplaatste steunen geven de atmosfeer een voorspelbaar pad rond en door de spoelen.
Ten slotte is de drager een herbruikbaar hulpmiddel. Het moet honderden cycli van verwarming, koeling en mechanische behandeling overleven zonder te vervormen. Deze eis is bepalend voor de keuze van de constructiemethode en het materiaal, die beide later in deze gids worden besproken.
Gerelateerde lectuur
Behandel de gloeidrager als een thermisch en mechanisch onderdeel van de oven, niet als een eenvoudige opslagbak.
Plak- en krasdefecten: waarom het ontwerp van de drager bepalend is voor de kwaliteit van de spoel
Kleven is het samensmelten van aangrenzende draadoppervlakken op gelokaliseerde contactpunten. Krassen is de mechanische slijtage van het draadoppervlak wanneer de lagen ten opzichte van elkaar verschuiven tijdens het verwarmen, afkoelen of hanteren van de oven. Beide defecten behoren tot de meest gemelde kwaliteitsproblemen bij het batchgewijs gloeien van staaldraad en staaf. Het doel van veel herontwerpen van gloeidragers is juist het voorkomen van deze twee defecten.
De hieronder besproken gegevens zijn afkomstig van defectregistraties die zijn verzameld tijdens verschillende batch-gloeibewerkingen waarbij middelzware staaldraad op stapelbare dragers werd verwerkt. Hoewel elke fabriek zijn eigen mix van ovenconditie, atmosfeerkwaliteit en materiaalkwaliteit heeft, volgt de verdeling van de oorzaken van defecten opmerkelijk consistente patronen. In meer dan 60 procent van de gerapporteerde gevallen lag de oorzaak bij de vervoerder en niet bij de ovencontroleur. We hebben de rapporten gegroepeerd in vijf categorieën van defectoorsprong, zodat verwerkingsteams kunnen zien waar verbeteringen aan de vervoerder de grootste invloed hebben. Het onderstaande diagram laat zien hoe de oorzaken van defecten werden toegeschreven voordat de fabrieken hun gloeidragers optimaliseerden.
Defectattributie bij het batchgloeien van draadspoelen vóór drageroptimalisatie
Vastkleven tussen aangrenzende spoellagen 42%
Krassen veroorzaakt door ruwe of vervormde steunen 26%
Rolvervorming onder stapelbelasting 14%
Oppervlakteverkleuring door geblokkeerde gasstroom 11%
Omgaan met schade tijdens de overdracht van de haspel naar de oven 7%
Vier van de vijf defectcategorieën in het diagram houden rechtstreeks verband met het ontwerp of de staat van de drager. Het plakken tussen aangrenzende spoellagen was verantwoordelijk voor het grootste aandeel, met 42 procent van de gemelde defecten; dit gebeurt wanneer de contactdruk en temperatuur hoog genoeg zijn om diffusiebinding te laten beginnen. Dragers met vlakke, doorlopende oppervlakken geven de draad minder contactpunten maar grotere contactoppervlakken, wat paradoxaal genoeg het risico op vastlopen vergroot omdat elk contactpunt een hoge lokale druk uitoefent. Geperforeerde dragers met smalle steunribben verkleinen het contactoppervlak dramatisch en laten de snelste verbetering zien in het voorkomen van vastkleven. Krassen waren verantwoordelijk voor 26 procent, en in de meeste gevallen was de hoofdoorzaak een ruw drageroppervlak, gelaste bramen of een vervormde steunstaaf die tegen de draad wreef terwijl de stapel uitzette en samentrok. Een vervorming van 14 procent van de spoel volgt doorgaans op overstapeling of het gebruik van dragers met ongelijke horizontale oppervlakken. Verkleuring bij 11 procent wordt normaal gesproken veroorzaakt door een geblokkeerde gasstroom, wat een andere factor is die verband houdt met de drager, omdat het open gebied van de drager bepaalt hoeveel atmosfeer het midden van de spoel bereikt. De overige 7 procent van de defecten was te wijten aan schade tijdens het transport tussen de haspel, de drager en de oven, wat wederom een probleem is met de geometrie van de drager en de compatibiliteit van de armatuur. In de praktijk betekent dit dat een fabriek het totale aantal gloeidefecten met meer dan de helft kan verminderen door simpelweg een drager met vaste trays te vervangen door een goed geventileerde, contactarme mand met hetzelfde vloeroppervlak. De verbetering is niet speculatief; verschillende processors waarmee we werken, hebben alleen de drager veranderd en hetzelfde ovenprogramma behouden, en hun afwijzingen voor vastlopen zijn met een orde van grootte gedaald. De belangrijke nuance is dat het dragerontwerp moet passen bij de spoelbreedte, de buitendiameter van de spoel en de stapelhoogte van die specifieke lijn; een drager die goed werkt voor fijn draad kan volkomen verkeerd zijn voor zware hengel. Wanneer een fabriek een plotselinge stijging van het aantal krasdefecten meldt, moet de eerste inspectie daarom de drageroppervlakken betreffen en niet de oventemperaturen. Het regelmatig meten van de vlakheid van de drager en de toestand van de contactranden behoort tot dezelfde kwaliteitscontroleroutine als de kalibratie van oventhermokoppels.
Omdat meer dan 80 procent van de veel voorkomende batch-gloeidefecten terug te voeren is op de geometrie van de drager, de ventilatie of de toestand van het oppervlak, is het optimaliseren van dragers de snelste, goedkope verbetering van de betrouwbaarheid die beschikbaar is voor draadspiraal-gloeimachines.
Veel voorkomende soorten gloeidragers voor draadspoelen
Vijf basisdragerontwerpen dekken het merendeel van de batch-gloeitoepassingen in de draadindustrie. De keuze tussen deze hangt af van de spoelgrootte, het gewicht, de gloeitemperatuur, de atmosfeervereisten en de verwerkingsapparatuur die al in de fabriek is geïnstalleerd. De onderstaande tabel vat de belangrijkste kenmerken van elk ontwerp samen.
| Type vervoerder | Bouw | Ventilatie | Laadvermogen | Meest geschikt voor |
|---|---|---|---|---|
| Geperforeerde stalen plaatdrager | Vlakke plaat met ronde of slobgaten, gelaste randen, verstijvingsribben | 30-40% open ruimte | Gemiddeld tot hoog | Algemeen gebruik van spoelgloeien met gematigde stapelhoogtes |
| Gelaste draadgaasmand | Gaasbodem en zijkanten, gelast draadframe, optionele hijsogen | 50-60% open ruimte | Laag tot gemiddeld | Fijne draad, helder uitgloeien waar toegang tot de atmosfeer van cruciaal belang is |
| Stapelbare gegoten framedrager | Gietijzeren of hittebestendig gietstalen rooster met geïntegreerde stapelpalen | 40-50% open ruimte | Hoog | Zware staafspoelen, lange levensduur, hoge temperatuurcycli |
| Gesegmenteerde uitbreidbare drager | Verstelbare segmenten die rond de binnendiameter van de spoel vergrendelen | Afhankelijk van de segmentafstand | Middelmatig | Meerdere spoelformaten met één armatuur |
| Op maat gemaakte armatuurdrager | Gefabriceerd voor de binnendiameter, buitendiameter en ovenafmetingen van de spoel | Aangepast | Aangepast | Speciale spoelgeometrieën en geautomatiseerde laadsystemen |
Geperforeerde stalen plaatdragers komen het meest voor omdat ze lage productiekosten combineren met een goede structurele sterkte. Het open gebied wordt bereikt met ronde gaten of sleufopeningen, meestal zo geplaatst dat de plaat voldoende stijfheid behoudt om doorzakken tussen de steunen te voorkomen. Deze dragers zijn een verstandig uitgangspunt voor draden met een diameter groter dan 3 mm waarbij het spoelgewicht aanzienlijk is.
Gelaste draadgaasmanden bieden de hoogste ventilatie en de kleinste contactvoetafdruk, waardoor ze uitstekend geschikt zijn voor helder gloeien en voor fijne draden die gemakkelijk krassen. Hun grootste zwakte is het beperkte draagvermogen: gaasvloeren kunnen uitpuilen onder zware stapels, daarom worden ze meestal gebouwd met een omtreksframe en een centrale steunring. Ze moeten ook vaker worden geïnspecteerd omdat individuele draadkruisingen na vele thermische cycli los kunnen raken.
Stapelbare gegoten framedragers zijn de heavy-duty optie. De gegoten structuur behoudt zijn vorm beter bij hoge temperaturen dan gelaste constructies, en het rasterpatroon zorgt voor consistente ondersteuning en ventilatie. Ze kosten aanvankelijk meer, maar in installaties met een hoog tonnage verlaagt de langere levensduur gewoonlijk de kosten per gloeicyclus.
Gesegmenteerde en aangepaste vervoerders dienen beperktere doeleinden. Gesegmenteerde dragers zijn handig voor installaties die een breed scala aan spoeldiameters verwerken, omdat dezelfde basis kan worden aangepast in plaats van voor elke maat een aparte drager te kopen. Op maat gemaakte armaturen zijn gerechtvaardigd wanneer de gloeioven ongebruikelijke afmetingen heeft, of wanneer een geautomatiseerde laadmachine een nauwkeurige dragergeometrie vereist.
| Toepassingsscenario's
| Selectie nadruk
|
Het juiste dragertype wordt bepaald door de zwaarste spoel in productie, de heetste cyclus en het atmosfeersysteem; er bestaat geen universele drager die onder alle omstandigheden goed presteert.
Gloeiende dragermaterialen: eigenschappen, temperaturen en economie
De materiaalkeuze bepaalt hoe lang een drager zijn vorm behoudt, hoeveel kalk er op de draad valt en hoeveel de drager per gloeicyclus kost. In de onderstaande tabel worden de vijf materiaalfamilies vergeleken die het vaakst worden gebruikt door fabrikanten en leveranciers van transporteurs.
| Materiaal | Maximale continue temperatuur | Oxidatiegedrag | Relatieve kosten | Verwachte levensduur |
|---|---|---|---|---|
| Koolstofstaal (Q235 / A36) | 550-600°C | Schaalt snel af boven 550°C | Laag | 2-4 jaar bij lage temperatuur |
| Laag-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680-720°C | Matige schilfering, vormt een beschermende oxidelaag | Middelmatig | 4-6 jaar |
| Roestvrij staal 304 | 800-850°C | Goede oxidatieweerstand, redelijke kosten | Middelmatig-high | 6-8 jaar |
| RVS 310S / 309 | 1000-1050°C | Uitstekende oxidatieweerstand bij hoge temperaturen | Hoog | 8-12 jaar |
| Hittebestendig staal gegoten (Ni-Cr-basis) | 900-1000°C | Uitstekende, gegoten structuur is bestand tegen kruip | Hoog | 8-12 jaar |
Koolstofstaal is aantrekkelijk als de gloeicyclus onder de 600°C blijft. Onder die omstandigheden biedt het voldoende sterkte en stijfheid tegen een lage aanschafprijs. Het probleem begint wanneer planten de cyclustemperatuur verhogen of de weektijd verlengen, omdat snelle schilfering de materiaaldoorsnede verwijdert en de schilfers op de draad afbladderen, waardoor oppervlaktevlekken ontstaan die na het trekken zichtbaar worden.
Laaggelegeerde hittebestendige staalsoorten zijn een veel voorkomende upgrade. Ze kosten ongeveer 30 tot 40 procent meer dan gewoon koolstofstaal, maar gaan ongeveer twee keer zo lang mee bij hetzelfde gebruik, wat ze doorgaans goedkoper maakt op basis van de kosten per cyclus. Dit is het aanbevolen minimum voor batchgloeien boven 650°C.
Roestvaststalen dragers, vooral de soorten 304 en 310S, hebben de voorkeur wanneer grote pakketten fijne draad herhaaldelijk worden uitgegloeid en de oppervlaktekwaliteit de hoogste prioriteit heeft. Roestvast staal vormt niet dezelfde losse schilfers als koolstofstaal, waardoor het risico dat kalkdeeltjes zich in de draad nestelen veel kleiner is. De hogere materiaalkosten worden gerechtvaardigd door lagere schrootpercentages bij glansgloeilijnen.
Gegoten hittebestendige dragers zijn de beste oplossing voor werkzaamheden waarbij continu hoge temperatuurcycli plaatsvinden, zoals het gloeien van roestvrij staaldraad of klepveerdraad. Hun gegoten structuur is beter bestand tegen kruip dan gelaste platen, en het rasterontwerp minimaliseert contactpunten. Fabrieken die twee of drie ploegen draaien, merken doorgaans dat cast carriers de hogere initiële investering binnen achttien maanden terugbetalen.
Sommige fabrikanten bieden ook dragers van gealuminiseerd koolstofstaal aan. De aluminiumcoating biedt een gematigde oxidatiebescherming rond 600 tot 650°C tegen lagere kosten dan roestvrij staal. De coating wordt geleidelijk afgebroken, dus gealuminiseerde dragers kunnen het beste worden behandeld als wegwerpoptie voor licht belaste spoelen.
Vergelijk dragermaterialen op basis van de kosten per gloeicyclus in plaats van alleen de aankoopprijs; een duurdere hittebestendige drager betaalt zichzelf vaak terug door een langere levensduur en minder oppervlaktedefecten.
Hoe gloeidragers voor draadhaspels te selecteren
Selectie begint bij procesgegevens, niet bij een productcatalogus. Voordat u contact opneemt met een fabrikant of leverancier, dient u de volgende bedrijfsparameters voor uw lijn te verzamelen.
- Buitendiameter, binnendiameter en hoogte van de spoel na het opwikkelen op de haspel
- Rolgewicht en het maximale totale gewicht van een volledig geladen stapel
- Gloeitemperatuur, weektijd en samenstelling van de ovenatmosfeer
- Interne afmetingen van de oven en de laadmethode (kraan, duwer of geautomatiseerde kar)
- Vereiste verwarmingsuniformiteit en aanvaardbare temperatuurafwijking in de stapel
- Behandelingsapparatuur en de overdrachtsroute van de haspel naar de drager naar de oven
- Aantal productieploegen en levensduur van de beoogde drager
- Budget voor initiële aankoop versus langetermijnkosten per gloeicyclus
Zodra deze parameters zijn gedefinieerd, doorloopt u de selectie in een gestructureerde volgorde.
- Definieer de slechtst denkbare spoelstapel: de zwaarste spoel, de hoogste stapelopstelling en de heetste cyclus die de drager moet overleven.
- Bereken de contactdruk op de onderste spiraallaag met behulp van het stapelgewicht gedeeld door het totale steuncontactoppervlak.
- Kies een dragertype dat het contactoppervlak beperkt, terwijl de randen van de spoel stabiel blijven en uitschuiven voorkomen.
- Controleer of het open gebied van de drager overeenkomt met het ovenatmosfeersysteem en de vereiste gasstroomsnelheid.
- Vergelijk materiaalkwaliteiten met de cyclustemperatuur en -atmosfeer en selecteer de kwaliteit met de laagste kosten per cyclus.
- Controleer of de handling compatibel is met bestaande kraanhaken, vorken of laadmachines.
- Stel samen met de leverancier een inspectieschema en een strategie voor reserveonderdelen op voordat de eerste batch wordt verwerkt.
Wanneer u gloeidragers rechtstreeks bij een fabrikant koopt, controleer dan of de leverancier de dragers uit gecertificeerde staalvoorraad produceert, of hij materiaalcertificaten kan overleggen en of hij reserveroosters, steunstangen en stapelpalen aanbiedt voor latere vervanging. Veel kopers geven er de voorkeur aan dragers bij één enkele fabrikant te betrekken, die ook hun oprol- en gloeiapparatuur levert, omdat de maattoleranties en materiaalaanbevelingen dan consistent blijven over de hele proceslijn. Als u in volume inkoopt, kan een groothandelsovereenkomst met een gerenommeerde fabrikant de kosten per eenheid aanzienlijk verlagen. Bedenk dat een drager een verbruiksartikel is met een beperkte levensduur; evalueer de aankoopprijs als kosten per gloeicyclus, niet als eenmalige kapitaaluitgaven.
Een gedisciplineerd selectieproces op basis van de zwaarste spoel en de heetste cyclus zal altijd beter presteren dan het kopen van de goedkoopste catalogusdrager; de drager moet ontworpen zijn voor de werkelijke ovenomstandigheden.
Integratie van gloeidragers met draadoprol- en gloeiapparatuur
Op een moderne draadverwerkingslijn staat de drager niet op zichzelf. De spoel komt van de draadoproller, wordt overgebracht naar de drager en gaat vervolgens door de gloeioven. De haspel bepaalt de spoelafmetingen, de wikkelspanning en de oppervlakteconditie van de draad wanneer deze op de drager wordt gelegd. Als de coiler losse of telescopische spoelen produceert, kan de vervoerder dat niet corrigeren; als de drager scherpe randen heeft, zal zelfs een perfect gewikkelde spoel bekrast raken.
Het integratiepunt dat er het meest toe doet, is de maatvoering tussen de binnendiameter van de spoel en de diameter van de dragersteun. Een spoel met een binnendiameter van 500 mm moet op een steun zitten die hem bij de binnenboring vasthoudt zonder tegen de buitenste wikkelingen te drukken. De drager moet zo worden ontworpen dat de spoel over minimaal twee ringen wordt ondersteund, waardoor de atmosfeer gedurende de gehele cyclus door de boring kan stromen.
Aan het einde van de gloeistap voeren staalkabelverwerkers vaak aanvullende eindbehandelingsbewerkingen uit, zoals snijden, smelten en taps toelopen. In ons productassortiment combineert de RDQ1011 staalkabel-gloei- en tapsheidsmachine de stappen van het gloeien en het eindvormen in één handeling, waardoor een compact, taps toelopend uiteinde ontstaat dat niet uitrafelt.
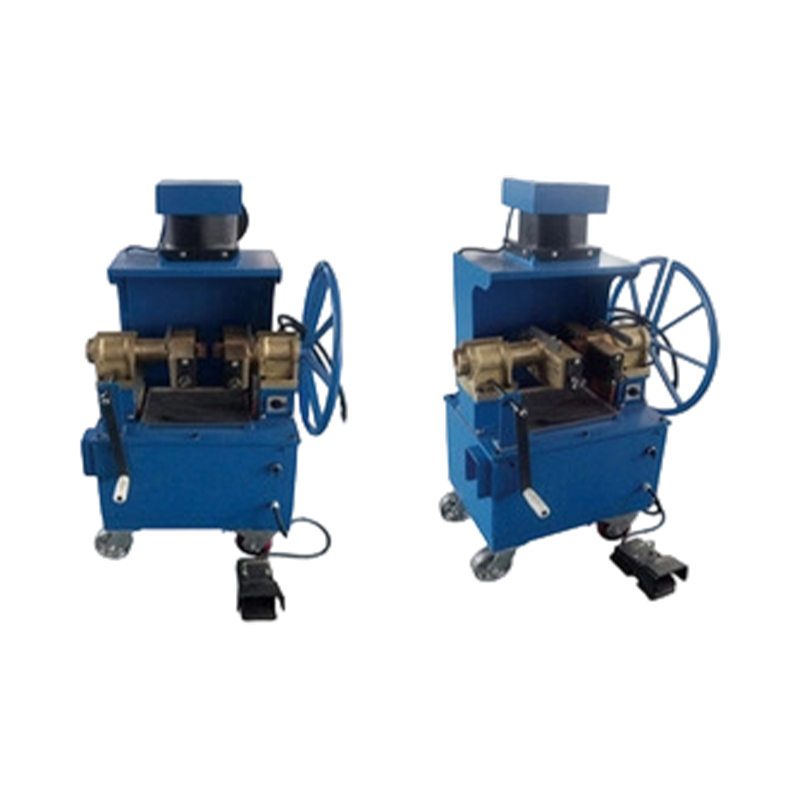 RDQ-1011 Machine voor het gloei- en taps toelopen van staalkabels Deze machine combineert gloeien en eindvormen in één stap, waardoor compacte, niet-rafelende, taps toelopende uiteinden worden geproduceerd. Het is geschikt voor lift-, mijn- en kraankabels, met eenvoudige bediening en een laag stroomverbruik. Bekijk Product →
Voor de wikkelzijde zorgt de XT1600 staalkabelhaspelmachine voor het gecontroleerd oprollen van staalkabel op haspels of spoelen met instelbare spanning, zodat de spoel de wikkelaar schoon en stabiel verlaat en zonder randbeschadiging naar de drager kan worden overgebracht.
 XT-1600 draadkabelhaspelmachine Deze machine is ontworpen voor het gecontroleerd oprollen van staalkabel op haspels met instelbare spanning en zorgt voor schone, stabiele spoelen voor een veilige overdracht. Het beschikt over een hoog koppel, traploze snelheidsregeling en nauwkeurige lengtemeting. Bekijk Product →
Wanneer het productieprogramma het afzonderlijk gloeien van specifieke draadkabeluiteinden omvat zonder de hele spoel opnieuw te verwarmen, geeft de RDQ1010 staaldraadgloeimachine de operator een speciaal werkstation voor die taak, waardoor het energieverbruik van de oven wordt verminderd en de procesketen wordt verkort.
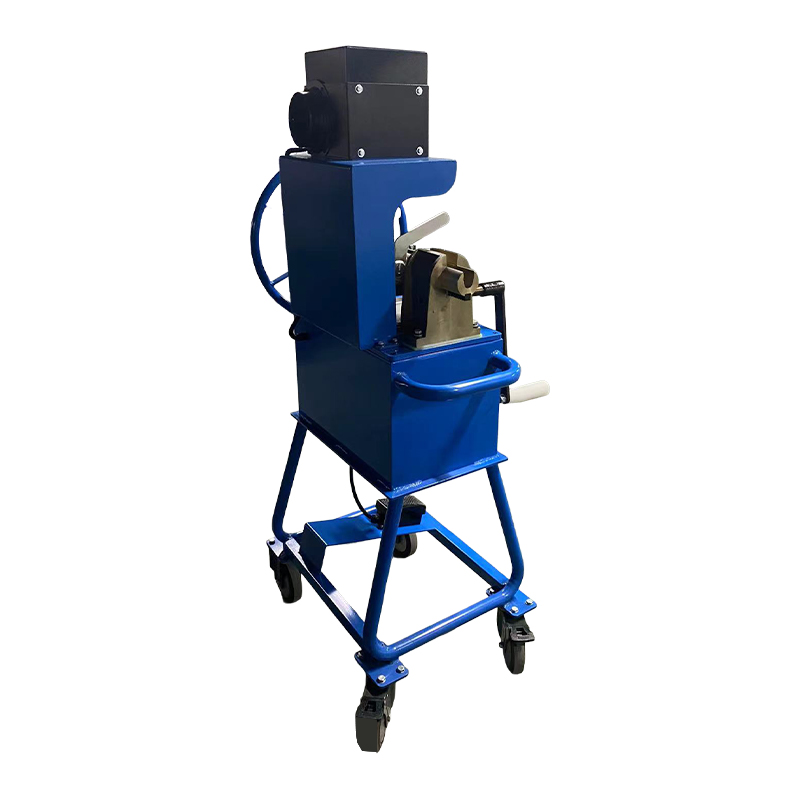 RDQ-1010 Staaldraadgloeimachine Dit speciale gloeiwerkstation verwerkt specifieke kabeluiteinden zonder de hele spiraal opnieuw te verwarmen, waardoor het energieverbruik van de oven wordt verminderd en de procesketen wordt verkort. Het kan meerdere touwafmetingen aan zonder vervanging van onderdelen. Bekijk Product →
Door de dragerselectie af te stemmen op de output van de haspel en de afwerkingsapparatuur, creëert een processor een continue materiaalstroom: stabiele rollen, veilige overdracht, uniform gloeien en consistente eindgeometrie. Deze stroom verbetert niet alleen de kwaliteit, maar ook de arbeidsefficiëntie, omdat operators minder tijd besteden aan het repareren van randschade en het opnieuw instellen van spoelen.
Gerelateerde lectuur
De drager is de verbindende schakel tussen de haspel en de oven; Door de afmetingen en het ondersteuningspatroon aan te passen aan beide apparaten, worden hele families van hanterings- en kwaliteitsproblemen geëlimineerd.
Onderhoud en levensduur van gloeidragers
Een goed gebouwde gloeidrager kan jaren meegaan, maar alleen als de fabriek deze volgens een vast schema inspecteert en kleine beschadigingen repareert voordat het een kwaliteitsprobleem wordt. Verwaarloosde dragers ontwikkelen scherpe bramen, doorgezakte steunplaten en zware kalkafzettingen die direct krassen en verkleuringsdefecten veroorzaken.
De belangrijkste onderhoudsactiviteit is het regelmatig inspecteren van alle oppervlakken die de draad raken. Bramen en lasspatten moeten onmiddellijk vlakgeslepen worden. Vervormde steunstaven moeten vóór de volgende belasting worden rechtgetrokken of vervangen, omdat een vervormde staaf de drukverdeling over de stapel van de rollen verandert en het risico op vastlopen vergroot.
| Frequentie | Inspectie-item | Acceptatiecriteria |
|---|---|---|
| Na elke cyclus | Spoelcontactoppervlakken voor kalkaanslag en bramen | Geen uitsteeksels groter dan 0,5 mm |
| Maandelijks | Vlakheid over het steunvlak | Afwijking kleiner dan 5 mm over de dragerbreedte |
| Driemaandelijks | Lasconditie en zichtbare scheuren | Geen zichtbare scheuren langer dan 10 mm |
| Vóór ovencampagnes | Materiaal thickness at high-stress points | Resterende dikte minimaal 70 procent van het origineel |
Reinigingsmethoden zijn afhankelijk van het materiaal. Dragers van koolstofstaal kunnen worden gereinigd met een staalborstel of met gritstralen tijdens geplande stilleggingen van de oven. Roestvrije en gegoten hittebestendige dragers kunnen het beste worden gereinigd door zacht stralen of chemisch beitsen om beschadiging van de beschermende oxidelaag te voorkomen. Vermijd dat water een hete drager afschrikt; de thermische schok zal het frame vervormen en de levensduur ervan verkorten.
Reparatiewerkzaamheden moeten worden uitgevoerd met vulmateriaal dat past bij het basismetaal van de drager. Door gewone lasdraad van zacht staal op een hittebestendige drager te gebruiken, ontstaan laaggelegeerde zones die snel oxideren en de eerste faalpunten worden. Een betrouwbare fabrikant kan de juiste reparatiestang leveren en kan ook het steunvlak opnieuw bewerken als de opeenhoping van reparatiewerkzaamheden de drager oneffen heeft gemaakt.
Vervanging is nodig wanneer een van de volgende omstandigheden zich voordoet: materiaalverdunning tot minder dan 70 procent van de oorspronkelijke dikte, terugkerende scheuren in dragende lassen, permanente vervorming groter dan 5 mm over het steunvlak, of verlies van open ruimte door kalkophoping die niet kan worden verwijderd door schoonmaken. Als u een versleten drager buiten deze limieten gebruikt, loopt de gehele spoelstapel gevaar.
Carrier-onderhoud is kwaliteitscontrole, geen schoonmaak; een inspectie van 30 minuten vóór elke lading voorkomt het soort plak- en krasafwijzingen waardoor een hele batch weggevaagd wordt.
FAQ: Gloeidragers voor draadhaspels
Waar wordt een gloeidrager voor draadhaspels voor gebruikt?Het ondersteunt en scheidt draadspiralen tijdens het batchgloeien, voorkomt plakken en krassen, zorgt voor circulatie van de ovenatmosfeer rond en door de spiraalstapel, en stabiliseert de stapel voor veilig optillen en opladen van de oven. |
Waarom blijven draadspoelen aan elkaar plakken tijdens het gloeien?Bij gloeitemperatuur kunnen schone stalen oppervlakken die in direct contact komen, zich door diffusie hechten. De drukdruk van gestapelde spoelen vergroot de mate van contact, dus het verkleinen van het contactoppervlak door het dragerontwerp is de belangrijkste tegenmaatregel. |
Van welk materiaal moeten gloeidragers worden gemaakt?Voor cycli onder 600°C is koolstofstaal economisch. Voor hogere temperaturen wordt de voorkeur gegeven aan laaggelegeerd hittebestendig staal, roestvrij staal 304 of 310S of gegoten hittebestendige legeringen. De keuze hangt af van de piekcyclustemperatuur, de atmosfeer en de beoogde levensduur. |
Hoeveel spoelen kunnen er op één gloeidrager gestapeld worden?Dat hangt af van het ontwerp van de drager, het gewicht van de spoel en de ovenhoogte. Een algemene regel is om de belasting van de onderste laag onder de kruiplimiet van zowel de draad als het dragermateriaal te houden; vier tot zes spoelen is gebruikelijk voor middelgrote draaddiktes. |
Hoe lang gaat een gloeidrager mee?Gefabriceerde dragers van koolstofstaal gaan gewoonlijk twee tot vier jaar mee bij lage temperaturen, terwijl hittebestendige gegoten dragers acht tot twaalf jaar meegaan. Reinigingspraktijken en zorgvuldige omgang zijn net zo belangrijk als de materiaalkwaliteit. |
Kunnen dragers van een andere leverancier worden gebruikt bij een bestaande oven?Ja, op voorwaarde dat de voetafdruk, stapelhoogte, open ruimte en materiaalkwaliteit overeenkomen met de oven en het proces. Een gerenommeerde fabrikant zal normaal gesproken om de oventekening en de spoelparameters vragen voordat hij dragers produceert. |
Hebben gloeiende dragers invloed op de cyclustijd?Aanzienlijk. Een drager met een beperkt open oppervlak vertraagt de uitwisseling van atmosfeer en warmteoverdracht, waardoor de cyclustijd met 10 tot 20 procent kan worden verlengd. Geoptimaliseerde dragers verminderen de temperatuurafwijkingen in de spoelstapel en kunnen de cyclus verkorten zonder risico voor de productkwaliteit. |
De meeste transportgerelateerde problemen kunnen worden voorkomen met het juiste type, materiaal, inspectieroutine en een leverancier die de volledige draadverwerkingslijn begrijpt.
Laatste gedachten over gloeidragers voor draadhaspels
Gloeidragers zijn de stille werkpaarden van de draadverwerkingsfabriek. Ze zien elke cyclus, absorberen elke temperatuurschommeling en dragen het volledige gewicht van de spiraalstapel, maar zijn toch vaak het laatste onderdeel dat wordt beoordeeld als het aantal defecten toeneemt. Het bewijsmateriaal uit de praktijk is consistent: de geometrie, het materiaal en de toestand van de drager vormen het verschil tussen een stabiel gloeiproces en een proces dat af en toe schroot produceert.
Wanneer u een vervoerder selecteert, gaat u uit van uw eigen procesgegevens, waaronder de zwaarste spoel, de heetste cyclus, het atmosfeertype en het handlingtraject van de haspel naar de oven. Zorg ervoor dat het type drager en het materiaal overeenkomen met die nummers, koop bij een fabrikant die het materiaal kan certificeren en inspecteer de dragers volgens een vast schema. De kosten van een goed ontworpen drager bedragen slechts een klein deel van de waarde van de spoelen die hij beschermt.
Als u een staalkabelverwerkingslijn exploiteert en apparatuur nodig heeft om de keten te voltooien, inclusief oprollen, oprollen, gloeien, taps toelopen en persen, levert ons bedrijf machines die zijn ontworpen om samen te werken met dezelfde productielogica als beschreven in dit artikel. U kunt het productassortiment op deze website bekijken of contact opnemen met ons engineeringteam met uw spoelparameters en oventekeningen.
Een goed geselecteerde gloeidrager, gecombineerd met gedisciplineerd onderhoud, kan het aantal plak- en krasdefecten met meer dan de helft verminderen en is doorgaans de meest kosteneffectieve verbetering van de betrouwbaarheid die beschikbaar is voor draadspiraalgloeimachines.
ONZE PRODUCTEN
Aanbevolen producten
Nieuws
-
-
Twaalf millimeter staalkabel, een afgewerkte strop van 4,5 meter en een fout van 10 mm bij de snede. Dat is de volgorde die veel slingerwinkels op maandagochtend tegenkomen: het oog komt niet te...
READ MORE -
Stel je een werkplaats voor die zojuist een contract heeft binnengehaald voor de productie van 120 identieke staalkabelstroppen, elk 3,75 meter lang met aan één uiteinde een huls van gesmeed alu...
READ MORE -
Een oprolkop is het roterende geheel dat staalkabel, gegloeide draaduiteinden of walsdraad ontvangt en deze tot een strak gecontroleerde spiraalvormige spoel vormt. Voor fabrikanten die staalkab...
READ MORE -
Een staalkabelverwerker in Zuidoost-Azië heeft onlangs bijna 30 procent van een gegloeide batch afgewezen omdat de spoelen aan elkaar waren blijven plakken en de buitenste lagen onherstelbaar be...
READ MORE
Blijf in contact met Xingtai.

Als u hydraulische apparatuur op maat of technisch advies nodig heeft, neem dan contact met ons op Neem gerust contact op met het Xingtai verkoop- en engineeringteam.
Snelle koppelingen
Productcategorie
Neem contact met ons op
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Nr. 3 Longgang Road, Gaogang Port Street, Taizhou City, China.
Auteursrecht © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Alle rechten voorbehouden. Aangepaste fabrikanten van hydraulische machines Groothandel staalkabelswalsfabriek

