


Een oogband kan er perfect uitzien en toch een risico vormen. Een met een ring vastgezette staalkabeloogband van 16 mm, geperst met een bijpassende matrijs op volle tonnage, met behulp van een v...
READ MORE
Stel je een werkplaats voor die zojuist een contract heeft binnengehaald voor de productie van 120 identieke staalkabelstroppen, elk 3,75 meter lang met aan één uiteinde een huls van gesmeed aluminium. De operator zet een doorslijpschijf op en meet het eerste touw met de hand. Het tweede stuk is een paar millimeter langer. De derde is weer korter. Tegen de tijd dat de run is afgelopen, vallen tien tilbanden buiten de aanvaardbare lengtetolerantie. Sommige moeten worden gesloopt en de vertraging vertraagt de levering. Dit is precies het probleem dat een goed ontworpen op maat gesneden proces oplost.
Op lengte knippen bij de verwerking van staalkabels betekent het afsnijden van een touw op een precieze, herhaalbare lengte en het voorbereiden van de uiteinden voor de beoogde beëindiging. Het is geen enkele actie; het is een gecontroleerde reeks die het meten, snijden, eindbehandeling en, in veel gevallen, stuiken omvat. Voor fabrikanten, leveranciers en groothandelaars van hijsbanden komt het verschil tussen een professionele op maat gesneden lijn en een willekeurige snijbank vaak tot uiting in veiligheidsgegevens, afvalpercentages en klachten van klanten.
Belangrijk punt: Een herhaalbare op maat gemaakte handeling vormt de basis van elke veilige en efficiënte staalkabelstrop.
Wat betekent "op lengte knippen" bij de verwerking van staalkabels?
Op lengte knippen is een productieterm die wordt gebruikt wanneer een staalkabel uit een bulkrol wordt gesneden tot een bepaalde afmeting, meestal met een aangegeven tolerantie. In tegenstelling tot gewoon snijden moeten bij op lengte gesneden stukken identieke stukken worden geproduceerd die zonder verdere aanpassing kunnen worden voorzien van eindbeslag zoals mouwen, vingerhoeden of ogen. Het eindproduct kan een strop met één poot, een brugtouw, een steunkabel of een bevestigingssysteem zijn.
Gemeenschappelijke tolerantie-eisen komen uit technische tekeningen of aanbestedingsspecificaties. Voor veel hijsbandentoepassingen is een tolerantie van ±1% van de snijlengte gebruikelijk. Voor kortere lengtes wordt vaak een absolute tolerantie van ±5 mm gehanteerd. Offshore- en ruimtevaarttoepassingen kunnen een nog strengere controle vergen. De snijmachine, de meetmethode en de vaardigheid van de operator hebben allemaal invloed op het behalen van deze cijfers.
Omdat staalkabel een gestrand product is, heeft het snijproces ook invloed op de toestand van de kabel. Als het uiteinde ruw of gerafeld blijft, kan het een gesmeed hoes niet netjes accepteren. Dit is de reden dat professioneel op lengte knippen gepaard gaat met het gloeien, taps toelopen, verwarmen of samensmelten van de uiteinden voordat een mof of ferrule wordt aangebracht.
Belangrijk punt: Op lengte knippen is niet alleen maar een knipbewerking; het vormt de dimensionale basis voor de gehele staalkabelassemblage.
Waarom nauwkeurig op lengte knippen van cruciaal belang is voor de veiligheid en de kosten
Lengtenauwkeurigheid heeft rechtstreeks invloed op de belastingshoek van een hijsband. Een tilband die aan één poot 10 mm te lang of te kort is, zorgt voor een ongelijke lastverdeling. Bij een tilband met twee benen kan de spanning in één been groter worden dan de nominale capaciteit. Dit is geen cosmetisch probleem; het is een veiligheidsprobleem.
Bij de productie veroorzaken onnauwkeurige lengtes dure nabewerkingen. Als een touw te lang wordt afgesneden, kan het onmogelijk zijn om het na het stuiken in te korten zonder de fitting te beschadigen. Als het te kort is, wordt het hele stuk schroot. Over een jaar kunnen deze verliezen aanzienlijk zijn voor een OEM-leverancier of een groothandelaar die veel batchbestellingen beheert.
Herhaallengtes verbeteren ook de productiviteit. Wanneer elk gesneden stuk met dezelfde afmetingen bij het persstation arriveert, kan de operator de pers één keer opzetten en alle stukken snel verwerken. Dit is vooral belangrijk bij de productie van grote volumes.
Ten slotte vragen gecontroleerde kwaliteitssystemen vaak om traceerbaarheid. Een goed beheerde op maat gesneden lijn registreert nominale lengtes, gemeten lengtes en batchnummers, wat de naleving van normen zoals ASME B30.9 of EN 13414 ondersteunt.
Kort gezegd: Nauwkeurig op lengte knippen voorkomt vroegtijdig falen van de streng, vermindert afval en maakt herhaalbare montage mogelijk.
Het op lengte knippen van staalkabels, stap voor stap
Een betrouwbare op-lengte-bewerking volgt een reeks die het touw beschermt en latere beëindigingen ondersteunt. De exacte volgorde kan variëren, maar de kernstappen blijven hetzelfde.
- Meten en voeren: De staalkabel wordt via een meetwiel of lasersensor van een rol of haspel getrokken. Een teller registreert de lengte en stopt het voeren op de streefwaarde. Hierdoor is het niet meer nodig om elk touw handmatig te markeren.
- Het touw doorsnijden: De snijeenheid kan een zaag, een schuurwiel of een hydraulisch mes gebruiken. Een speciale snij- en taps toelopende machine combineert het snijden met een taps toelopende bewerking. Mechanisch snijden heeft de voorkeur voor schone uiteinden zonder overmatige hitteschade.
- Gloeien of taps toelopen van de uiteinden: Na het snijden moeten de eindstrengen worden versmolten of taps toelopen, zodat ze niet uitrafelen wanneer de fitting wordt ingedrukt. Een draadkabelsnij- en tapsnijmachine zoals de RDQ1012 verwarmt het uiteinde plaatselijk en vormt een gladde kegelvormige punt. Deze stap is essentieel voordat u het touw door een huls trekt of in een stopcontact steekt.
- Het eindbeslag smeden: Het afgewerkte touwuiteinde wordt in een aluminium of stalen huls geplaatst en een hydraulische pers oefent hoge radiale druk uit. De pers perst de huls in de touwstrengen, waardoor een sterke mechanische verbinding ontstaat. De perskracht moet overeenkomen met de huls, de touwdiameter en de constructie.
- Eindinspectie: De gekrompen mouw wordt gecontroleerd met een go/no-go-meter. De totale lengte wordt gecontroleerd terwijl het touw onder lichte spanning staat. Elk stuk dat niet aan de specificaties voldoet, wordt vóór verpakking afgewezen.
 RDQ-1012 Draadkabelsnij- en taps toelopende machine voor nauwkeurige eindvoorbereiding Deze machine smelt de uiteinden van het touw in nette conische of spiraalvormige vormen, waardoor de overgang naar stuiken soepeler verloopt. Het is geschikt voor lift-, mijnbouw- en kraankabels binnen een vast diameterbereik zonder onderdeelwijzigingen. Bekijk Product →
In de snij- en taperingfase mislukken veel workshops. Een eenvoudige haakse slijper laat een ruw uiteinde achter dat moeilijk in een hoes kan worden gevoerd. Door een machine te gebruiken die is ontworpen voor snijden en taps toelopen, kunt u de volgende stap van het stuiken veel consistenter maken.
Belangrijkste afhaalmaaltijden: De volgorde van de handelingen is van belang. Als u de eindvoorbereiding overslaat, kan de stuifpers geen betrouwbare afsluiting produceren.
Het kiezen van de juiste apparatuur op maat
Om een betrouwbare op maat gesneden lijn te bouwen, moet u verder denken dan alleen het snijgereedschap. De belangrijkste componenten zijn een decoiling- of uitbetalingssysteem, een meetapparaat, een snij- en taps toelopende machine en een hydraulische stuikpers. Als u ze afzonderlijk koopt, moet u ervoor zorgen dat ze samenwerken. Als u bij één fabrikant koopt, is de compatibiliteit al opgelost.
De onderstaande tabel geeft een snelle vergelijking van de belangrijkste machinetypes die worden gebruikt in een werkplaats voor het op lengte knippen van staalkabels.
| Machinetype | Hoofdfunctie | Typische uitvoer |
|---|---|---|
| Snij- en taps toelopende machine | Snijdt het touw door en smelt de punt | Schoon, taps toelopend touwuiteinde, klaar om te smeden |
| Gloei- en taps toelopende machine | Onthardt en vormt taps | Spanningsvrij, taps toelopend uiteinde voor zeer sterke montages |
| Hydraulische stuifpers | Drukt mouwen en moffen op touw | Afgewerkte beëindiging met gecontroleerde compressie |
| Meet- en uitbetalingsapparatuur | Voert en meet touw vanaf de spoel | Consistente snijlengtes met minimale input van de operator |
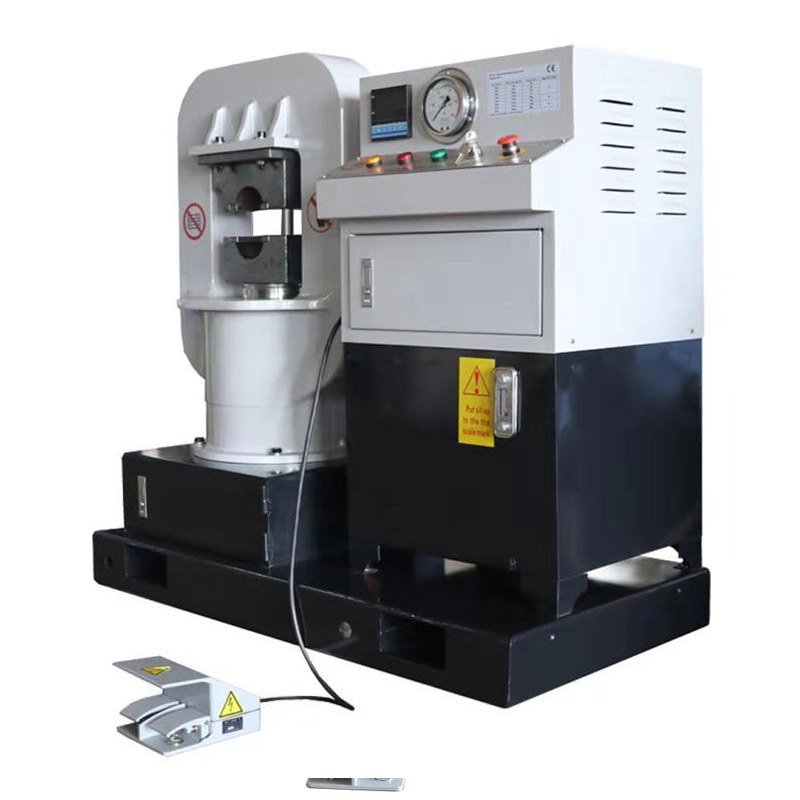 GT-200 Staaldraadpers met mandframe voor mouwen met kleine diameter Deze CE-gecertificeerde pers is ideaal voor het persen van hulzen op touwen van 2 tot 24 mm en beschikt over een compact mandframe, een zuiger die op elke positie kan stoppen en een eenvoudige bediening voor consistente sling-einden. Bekijk Product →
Let bij het kiezen van een perspers op de maximale bekopening, perskracht en matrijscompatibiliteit. Een GT200 mandframepers is bijvoorbeeld vaak voldoende voor mouwen die worden gebruikt op touwen van 6x19 en 6x37 met een gangbaar diameterbereik. De pers moet ook een snelle naderingsslag en een langzame persslag bieden om beschadiging van de strengen te voorkomen.
 Aluminium ferrule of huls volgens DIN3093 voor betrouwbare kabelbeëindigingen Deze DIN3093-conforme aluminium ferrule is geschikt voor touwdiameters van 4 tot 20 mm en zorgt voor een veilige, corrosiebestendige krimp, waardoor het risico op uittrekken wordt verminderd wanneer deze wordt gecombineerd met de juiste persmatrijs. Bekijk Product →
Vergeet de fittingen niet. Aluminium ferrules worden veel gebruikt bij de productie van op maat gesneden stroppen, omdat ze onder druk vervormen en zich aanpassen aan de touwcontour. Het materiaal van de ferrule, de binnendiameter en de wanddikte moeten compatibel zijn met het touw. Het gebruik van een generieke ferrule met de verkeerde legering is een veelvoorkomende oorzaak van voortijdig uittrekken.
Voor een volledige selectie, bekijk de assortiment draadkabelmofpersmachines om te bevestigen welk model geschikt is voor uw maximale touwdiameter en vereiste perskracht.
Selectieregel: Combineer de snij-, taps- en stuikapparatuur als één systeem, niet als onafhankelijke machines.
Veelvoorkomende fouten bij het op maat knippen en hoe u deze kunt vermijden
- Vertrouwen op handmatige bandmeting: Handmarkering introduceert menselijke fouten, vooral bij lange touwen. Gebruik een meetwiel of encoder op een uitbetalingssysteem.
- Het negeren van touwverlenging: Een touw dat onder spanning staat, kan bij meting enigszins uitrekken en na het doorknippen weer terugveren. Meet bij een lage, reproduceerbare spanning, of pas een correctiefactor toe op de touwconstructie.
- Gebruik van de verkeerde snijmethode: De hitte van een schuurwiel kan de kern en aangrenzende strengen beschadigen. Gebruik voor hittegevoelige touwen een hydraulische schaar of een speciale snij- en taps toelopende machine met gecontroleerde verwarming.
- Eindvoorbereiding overslaan: Het doorknippen van een touw en het onbewerkt laten van het uiteinde maakt het smeden moeilijk en kan ervoor zorgen dat de hoes gaat glijden. Maak het uiteinde altijd taps of smelt het samen voordat u het in een ferrule duwt.
- Een ondermaatse pers kiezen: Een pers met onvoldoende tonnage kan de huls niet volledig sluiten, waardoor de uittrekkracht laag is. Controleer de perskracht ten opzichte van de vereiste drukbelasting van de hoes.
- Niet verifiëren na het eerste stuk: Wanneer het eerste gesneden stuk correct is, gaan operators er vaak van uit dat de rest correct is. Controleer de lengte en maat opnieuw na elke batchwissel of meswissel.
Kernboodschap: De meeste defecten bij het op lengte knippen komen voort uit de procescontrole en niet uit het touw zelf.
Onderhoudstips voor op lengte gesneden machines
Op maat gesneden machines hebben regelmatig onderhoud nodig om de nauwkeurigheid te behouden. Losse matrijzen, versleten messen en vervuilde hydraulische kleppen veranderen allemaal de opbrengst.
Inspecteer het snijmes of de schaarrand regelmatig. Een bot mes geeft een ruw uiteinde en kan het touw vervormen. Bij verwarmde taps toelopende units moeten de temperatuur en de verblijftijd worden bewaakt. Een te hoge temperatuur kan de kern doen smelten; een te lage temperatuur zorgt voor een zwakke tapsheid.
Controleer bij hydraulische persen het oliepeil, de druk en de cilinderafdichtingen. Vervuilde olie veroorzaakt drukpieken en onregelmatig smeden. Gebruik de door de fabrikant aanbevolen viscositeit en verversingsinterval.
Kalibreer ook het lengtemeetsysteem. Een kleine fout in de diameter van het encoderwiel kan op lange termijn een cumulatieve fout veroorzaken. Maak het wiel minstens één keer per week schoon en controleer de omtrek ervan met een testlengte.
Volg het volledige onderhoudsmaatregelen voor hydraulische staalkabelpersen om ongeplande downtime te voorkomen.
Onthoud: Preventief onderhoud is goedkoper dan het herwerken van een afgekeurde partij stroppen.
Veelgestelde vragen over op maat gesneden staalkabel
Wat wordt er op lengte gesneden in staalkabel?Op lengte knippen betekent het snijden van staalkabel van een rol tot een bepaalde afmeting met een gecontroleerde tolerantie. In de praktijk omvat dit het voorbereiden van het touwuiteinde, zodat het een gesmeed huls of mof kan accepteren. Het resultaat is een kant-en-klaar stuk dat wordt gebruikt in stroppen, spanbanden of structurele kabels. |
Welke tolerantie kan worden bereikt bij het op lengte knippen van staalkabel?Een typische tolerantie is ±1% van de snijlengte voor algemeen slingerwerk. Veel productietekeningen gebruiken ±5 mm voor kortere stukken. Hoogwaardige toepassingen vereisen mogelijk een strengere controle, waarvoor doorgaans een nauwkeurig meetwiel, een stabiele uitbetalingsspanning en een gekalibreerde snijmachine nodig zijn. |
Is gloeien vereist voordat een op lengte gesneden touw wordt gesmeed?Gloeien is niet altijd nodig, maar een vorm van eindvoorbereiding wel. Het taps toelopen of versmelten van het touwuiteinde voorkomt dat de strengen zich verspreiden en maakt het gemakkelijker om het touw in een huls te duwen. Gloeien vermindert ook de hardheid en zorgt ervoor dat de huls gelijkmatiger bijt, wat waardevol is voor samenstellingen met hoge sterkte. |
Kan een handmatige doorslijpschijf worden gebruikt voor op maat gesneden werk?Een handmatige doorslijpschijf kan geschikt zijn voor eenvoudige reparatiewerkzaamheden, maar wordt niet aanbevolen voor productiewerk op maat. Het produceert inconsistente uiteinden, veroorzaakt schade door hitte en is sterk afhankelijk van de vaardigheid van de operator. Een speciale machine voor het snijden en taps toelopen van staalkabels zorgt voor een herhaalbare lengte, schone uiteinden en een voorbereide tapsheid voor de volgende stuikstap. |
Hoe kies ik de juiste hydraulische pers voor op maat gesneden stroppen?Kies een pers op basis van de touwdiameter, hulsafmetingen en benodigde uittrekkracht. Controleer de bekopening, de perskracht, de matrijscompatibiliteit en de cyclussnelheid. Een mandframepers zoals de GT200 is een praktisch startpunt voor veel 6x19 en 6x37 staalkabelconstructies. Als u ook stopcontacten produceert, kan een groter model nodig zijn. |
Laatste FAQ-opmerking: Goede antwoorden op vragen over op lengte knippen komen altijd voort uit consistent meten, gecontroleerd snijden en geverifieerd stuiken.
De productie van op maat gesneden staalkabels is geen enkele machinebeslissing. Het is een systeem dat meten, snijden, eindvoorbereiding, stuiken en inspectie koppelt. Door voor elke stap de juiste apparatuur te kiezen en die apparatuur onder controle te houden, kan een fabrikant, leverancier of groothandel veilige, consistente assemblages leveren.
Of u nu een kleine riggingwerkplaats of een grote kabelassemblagefabriek exploiteert, begin met een betrouwbare snij- en taps toelopende machine, koppel deze aan een hydraulische pers van het juiste formaat en gebruik gecertificeerde aluminium of stalen adereindhulzen. Die combinatie geeft u de herhaalbaarheid die op maat gesneden werk vereist.
Laatste gedachte: Investeer evenveel in procescontrole als in machinehardware, en uw op maat gemaakte output blijft jarenlang binnen de toleranties.
ONZE PRODUCTEN
Aanbevolen producten
Nieuws
-
-
Twaalf millimeter staalkabel, een afgewerkte strop van 4,5 meter en een fout van 10 mm bij de snede. Dat is de volgorde die veel slingerwinkels op maandagochtend tegenkomen: het oog komt niet te...
READ MORE -
Stel je een werkplaats voor die zojuist een contract heeft binnengehaald voor de productie van 120 identieke staalkabelstroppen, elk 3,75 meter lang met aan één uiteinde een huls van gesmeed alu...
READ MORE -
Een oprolkop is het roterende geheel dat staalkabel, gegloeide draaduiteinden of walsdraad ontvangt en deze tot een strak gecontroleerde spiraalvormige spoel vormt. Voor fabrikanten die staalkab...
READ MORE -
Een staalkabelverwerker in Zuidoost-Azië heeft onlangs bijna 30 procent van een gegloeide batch afgewezen omdat de spoelen aan elkaar waren blijven plakken en de buitenste lagen onherstelbaar be...
READ MORE
Blijf in contact met Xingtai.

Als u hydraulische apparatuur op maat of technisch advies nodig heeft, neem dan contact met ons op Neem gerust contact op met het Xingtai verkoop- en engineeringteam.
Snelle koppelingen
Productcategorie
Neem contact met ons op
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Nr. 3 Longgang Road, Gaogang Port Street, Taizhou City, China.
Auteursrecht © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Alle rechten voorbehouden. Aangepaste fabrikanten van hydraulische machines Groothandel staalkabelswalsfabriek

