


Een oogband kan er perfect uitzien en toch een risico vormen. Een met een ring vastgezette staalkabeloogband van 16 mm, geperst met een bijpassende matrijs op volle tonnage, met behulp van een v...
READ MORE
Een oogband kan er perfect uitzien en toch een risico vormen. Een met een ring vastgezette staalkabeloogband van 16 mm, geperst met een bijpassende matrijs op volle tonnage, met behulp van een voor hardheid gecertificeerde aluminium ferrule, is eenvoudigweg niet hetzelfde product als een product dat in een werkplaatspers wordt geperst en die nooit de benodigde tonnage heeft bereikt voor de ferrule, ook al zitten de twee naast elkaar op hetzelfde rek. Het verschil komt tot uiting in een proeftest of tijdens het werk, en tegen die tijd is het argument duur geworden.
Het korte antwoord is dit: de maximale werklast van een ooglus wordt niet bepaald door het touw. Er wordt beslist bij de beëindiging, waar het touw, de ferrule en de drukkracht samenkomen. Elk ander element, inclusief de touwconstructie, vingerhoed en identificatieplaatje, bestaat voornamelijk om dat kruispunt te beschermen.
Wat volgt behandelt de typen hijsbanden die u tegenkomt bij hijs-, tuigage-, sleep- en maritieme werkzaamheden, hoe een staalkabeloog daadwerkelijk wordt gevormd en geperst, hoe het persvermogen moet worden afgestemd op de kabeldiameter, wat u moet verifiëren bij levering en de faalwijzen die wijzen op een urgent probleem in plaats van op gewone slijtage.
Eye Slings in één oogopslag: soorten, materialen en waar ze allemaal passen
Een oogband is een lus waarvan het uiteinde in een lus is gesloten. Die lus kan worden gemaakt door een ferrule op een omgedraaid touwuiteinde te drukken, door de strengen te splitsen en opnieuw te leggen om een Vlaams oog te vormen, door de strengen terug in het touwlichaam te stoppen, door het touw in een mof te plaatsen, of door de band te vouwen en te naaien. De constructiemethode, en niet alleen het materiaal, bepaalt de sterkte en de inspectieregels.
| Type oogband | Hoe het oog wordt gevormd | Typisch materiaal | Waar het normaal gebruikt wordt |
|---|---|---|---|
| Met ferrule beveiligde oogstrop van staalkabel | Touwuiteinde teruggedraaid in een aluminium of stalen ferrule en hydraulisch aangedrukt | Gegalvaniseerde of blanke staalkabel, klasse 6x19 of 6x36 | Algemeen hijsen, sjorren, slepen, scheepsdekwerk |
| Vlaams oog staalkabelstrop | Touw in twee helften gesplitst, opnieuw rond een stalen bus gelegd en vervolgens gesloten | Meerstrengige staalkabel | Zwaar hijswerk waarbij een hoge afsluitefficiëntie vereist is |
| Met de hand gesplitst staalkabeloog | Strengen teruggestopt in het touwlichaam in een traditionele splits | Staalkabel, vaak gegalvaniseerd | Al lang bestaande beëindigingen, veldreparaties, afmeren |
| Socket-afsluiting | Touwuiteinde geopend en verankerd in een mof met gegoten metaal of hars | Staalkabel met stalen mof | Structurele jongens, kraanhangers, permanente installaties |
| Retourstrop met plat web | Singelband op zichzelf teruggevouwen en genaaid | Nylon- of polyesterband | Lasten die gevoelig zijn voor krassen, lichte tot middelzware belasting |
Wanneer u een staalkabel-oogstrop vergelijkt met een hijsband, gaat het zelden om de prijs alleen. Een oogstrop van staalkabel verdraagt veel beter slijtage, hitte en scherpe randen, maar is zwaarder en minder vergevingsgezind op geverfde of gepolijste oppervlakken. Een hijsband met retouroog is zacht en licht, maar de sterkte ervan hangt af van het steekpatroon en van het vrijhouden van de stof tegen snijwonden en chemische aantasting.
Drie variabelen bepalen welke constructie bij een klus past:
- De maat van het touw of de band ten opzichte van de last, uitgedrukt als de werklastlimiet in plaats van de breekkracht.
- Het milieu, inclusief zoutnevel, zuren, UV-blootstelling en bedrijfstemperatuur.
- Het aantal belastingscycli, aangezien vermoeidheid bij de mond van de ferrule de gebruikelijke reden is dat een oogband wordt stopgezet.
Een ooglus draagt zijn nominale belasting door het oog, dus de lus is eerder een afsluiting dan een bocht. Inspecteer en specificeer eerst de afsluiting en behandel het touw als ondersteunend element.
Binnenin een draadkabel-oogsling: touw, ferrule, vingerhoed en terminal
Vier componenten bepalen hoe een staalkabeloog zich onder belasting gedraagt. Elk ervan heeft een specificatie die kan worden gecontroleerd, en elk ervan kan slecht worden gespecificeerd zonder dat iemand het merkt, totdat een proeftest dit aan het licht brengt.
Het touw
De touwklasse bepaalt hoe strak de strengen de doorsnede vullen, en dat heeft op zijn beurt invloed op hoeveel de ferrule moet worden samengedrukt. Een touw van klasse 6x19 met een vezelkern is het gebruikelijke uitgangspunt voor algemene stroppen, terwijl touw van klasse 6x36, met meer en fijnere draden, gemakkelijker rond kleine diameters buigt. Onafhankelijke staalkabelkernconstructies (IWRC) geven een hogere breekkracht bij dezelfde buitendiameter, maar een stijvere kabel die meer perskracht vereist. Het touw moet schoon zijn en vrij van gebroken draden in de zone die in de ferrule komt te zitten, omdat een gecorrodeerd of beschadigd gedeelte een slechte basis is voor elke pers.
 Aluminium ferrule/aluminium huls DIN3093 De aluminium ferrule/aluminium hoes DIN3093 is een nauwkeurig ontworpen kabelafsluitingscomponent, strikt vervaardigd om te voldoen aan de DIN3093-norm - de Europese... Bekijk Product →
Adereindhulzen en mouwen
De ferrule is de plaats waar de belasting van het touw naar de fitting wordt overgebracht. Aluminium ferrules geproduceerd volgens een erkende specificatie, zoals die gemaakt volgens DIN 3093-afmetingen, worden getrokken uit een gecontroleerde legering en met warmte behandeld tot een gedefinieerd hardheidsbereik. Zacht, niet-gespecificeerd aluminium zal onder de matrijs vervormen en nooit de grip ontwikkelen die het nodig heeft, zelfs niet op een pers die het volledige tonnage bereikt. Zandloperhulzen maken gebruik van een gevormde boring die de twee touwdelen in de fitting van elkaar scheidt en regelt hoe het metaal stroomt tijdens het persen, waardoor het risico wordt verkleind dat het touw in zichzelf snijdt.
Vingerhoeden
Een vingerhoed is geen decoratie. Het bepaalt de minimale straal die het touw in het oog ziet, verdeelt de druk tegen een haak of beugel en beschermt het touw tegen slijtage. Een tilband die is voorzien van een vingerhoed, wordt beoordeeld in de veronderstelling dat de vingerhoed aanwezig is.
Swage-terminals
Wanneer het uiteinde van een samenstel moet worden vastgeschroefd, van schroefdraad voorzien of vastgezet in plaats van vastgehaakt, vervangt een stuikterminal het oog. Het persprincipe is hetzelfde: een stalen lichaam wordt op het touwuiteinde geperst, en de kwaliteit van die pers bepaalt de efficiëntie van de hele montage.
Een ferrule met een onbekende legering en hardheid is het meest voorkomende verborgen defect in een goedkope oogband, omdat de fitting er correct uitziet maar geen betrouwbare grip biedt.
Hoe een oogband wordt gemaakt: van haspel tot proeflading
De meest dringende fouten zijn procesfouten, geen apparatuurfouten. De onderstaande volgorde geeft weer hoe een goed georganiseerde tilbandenwinkel omgaat met met ferrules beveiligde oogbanden, en elke stap bestaat uit het beschermen van de beëindiging.
- Uitrollen en op lengte knippen. Een haspelmachine houdt het touw tijdens het meten en afsnijden recht en ongetwist, zodat er geen restrotatie in het geheel wordt opgeslagen. Touw dat met een draai bij de pers aankomt, zal vaak in een vogelkooi in de ferrule terechtkomen.
- Taper en onthard het touwuiteinde. Gloeien ontspant de draad, verwijdert restspanning en verbrandt overtollig smeermiddel aan het uiteinde, terwijl het taps toelopen de strengen compacter maakt, zodat het uiteinde netjes in de ferrule komt en volledig op zijn plek zit. Afhankelijk van de werkplaats gebeurt dit met een speciale gloeimachine, een gloei- en tapsheidsmachine, een snij- en tapsheidsmachine of een smelt- en tapsheidsmachine, omdat alleen al bij het snijden een gespreid uiteinde ontstaat dat nooit goed op zijn plek zit.
- Steek het touw in de ferrule en plaats het in de matrijs. Het touw moet volledig tegen de eindstop liggen. Als hij te kort stopt, kan de ferrule minder touw vasthouden dan het ontwerp aanneemt, en zal het tekort van buitenaf niet zichtbaar zijn.
- Druk in één ononderbroken slag tot het volledige tonnage. Gedeeltelijke slagen, opnieuw aandrukken en stoppen halverwege de slag veroorzaken allemaal een ongelijkmatige metaalstroom. Het matrijsprofiel moet overeenkomen met de ferrule en de pers moet zijn nominale kracht gedurende de hele slag kunnen vasthouden in plaats van alleen aan de bovenkant van de cyclus.
- Meet de ferrule na het indrukken. De lengte van de adereindhulzen en de dwarsafmetingen zijn de praktische winkelcontrole. Een ferrule die buiten het verwachte venster is vervormd, is te weinig of te veel ingedrukt, en beide omstandigheden zijn redenen om de constructie af te keuren.
- Proefbelasting van de voltooide tilband. Er wordt een proefbelasting toegepast op het niveau dat vereist is door de geldende norm, wat voor staalkabelstroppen doorgaans tweemaal de limiet voor de werkbelasting bedraagt, hoewel de toepasselijke norm en toepassing altijd moeten worden bevestigd.
- Markeren en taggen. De werklastlimiet, het type tilband, de lengte, de identificatie van de fabrikant en de productiedatum staan op een duurzaam label dat aan het geheel is bevestigd.
Het volledige tonnage dat gedurende de hele slag wordt vastgehouden, is wat een ferrule van een fitting in een afsluiting omzet, en geen enkele visuele inspectie achteraf kan dit vervangen.
Beëindigingsefficiëntie vergelijken: waar een oogband kracht verliest
De genoemde efficiëntiecijfers voor verschillende ooguiteinden zijn niet identiek, en de kloof verklaart waarom twee stroppen gemaakt van hetzelfde touw zich bij dezelfde belasting heel verschillend kunnen gedragen. In het onderstaande diagram worden typische waarden vergeleken die veel worden aangehaald voor de belangrijkste beëindigingsmethoden.
Gegoten stopcontact
Vlaams oog, stalen ferrule
Geperste aluminium ferrule
Met de hand ingestopte las
Wig-aansluiting
Kabelklemmen van staaldraad
Het patroon is consistent in alle gepubliceerde tuigagereferenties: uiteinden die hun grip geleidelijk ontwikkelen, zoals een gegoten mof of een Vlaams oog met gespleten strengen, hebben de neiging de volledige sterkte van het touw zelf te benaderen, terwijl uiteinden die afhankelijk zijn van mechanische compressie van een fitting zich concentreren op een korter stuk touw. Die concentratie is de reden dat een geperste aluminium ferrule normaal gesproken wordt behandeld als een iets lager rendement dan een socket, zelfs als deze op de juiste manier is gemaakt.
Er volgen twee praktische conclusies. Ten eerste wordt de ontwerpfactor die op een tilband wordt toegepast, berekend op basis van de breekkracht van het touw en vervolgens aangepast aan de efficiëntie van de beëindiging. Daarom mag een hijsband gemaakt met staalkabelklemmen nooit worden behandeld als gelijkwaardig aan een geperste strop met dezelfde kabelmaat. Ten tweede zijn de bovenstaande getallen typische waarden en geen garanties, en de heersende standaard, de geometrie van de ferrule, de matrijsconditie en de competentie van de operator verschuiven allemaal het resultaat. Een goed geleide werkplaats die de persing op steekproefbasis verifieert, kan doorgaans consistent betere resultaten aantonen dan een slecht gecontroleerde werkplaats die nominaal dezelfde componenten gebruikt.
De efficiëntie van de beëindiging stelt het echte plafond aan een ooglus, dus het upgraden van het touw met behoud van een zwakke beëindigingsmethode levert bijna niets op.
C-frame of mandframe: de pers achter de tilband oppakken
Als u oogstroppen bouwt in plaats van ze te kopen, bepaalt de framestijl van uw pers welke assemblages u kunt persen, hoe snel u ze kunt laden en hoeveel doorbuiging u zult zien bij een hoog tonnage. Beide stijlen doen hetzelfde werk, maar passen bij verschillende werkomstandigheden.
C-frame persen
Een C-frame pers heeft een open hals die vanaf drie zijden toegankelijk is, waardoor het laden van een lang afgewerkt geheel eenvoudig is en de operator uit de buurt van een omhullende structuur blijft. Machines in deze klasse, zoals de kleinere hydraulische staalkabelpersmachines, worden normaal gesproken gebruikt voor kleinere kabels en voor werkzaamheden waarbij het geheel niet vrij kan draaien.
Mandframepersen
Een korfframe of gesloten frame omringt de perszone. De gesloten geometrie is veel stijver, waardoor de doorbuiging onder belasting wordt verminderd en de matrijs tijdens de slag uitgelijnd blijft. Dat is het belangrijkst naarmate het tonnage toeneemt, omdat een frame dat buigt niet dezelfde compressie zal leveren bij de matrijs als de manometer suggereert. Grotere machines, waaronder speciale slingerpersen, gebruiken dit ontwerp precies om die reden.
 GT-300 persmachine voor staalkabelsling (mandframe) De GT-300 staaldraadpersmachine is bedoeld om kleine draadkabels van 6 mm tot 30 mm te persen. Bekijk Product →
| Factor | C-frame pers | Mandframepers |
|---|---|---|
| Framestijfheid | De lagere, open structuur buigt meer | De hogere, gesloten structuur is bestand tegen doorbuiging |
| Typische hoeveelheidsklasse | Kleine tot middelgrote touwmaten | Middelgrote tot grote touwmaten en zware fittingen |
| Toegang laden | Drie zijden open, lange assemblages gemakkelijk te positioneren | Laden via de frameopening, beter voor herhaaldelijk kort werk |
| Het meest geschikt voor | Gemengde, kleine volumes en reparatiewerkzaamheden | Productie van slingers en adereindhulzen met een hoog tonnage |
| Matrijsuitlijning onder belasting | Vereist zorgvuldig onderhoud | Stabieler door de slag |
De hydraulische toevoer is net zo belangrijk als de framegeometrie. Een systeem met dubbele pompen zorgt voor een snelle aanpak bij de lagedruktrap en schakelt vervolgens over naar de hogedruktrap voor de daadwerkelijke compressie, waardoor de cyclustijden redelijk blijven zonder dat dit ten koste gaat van de uiteindelijke kracht. Als de hogedruktrap zijn nominale waarde niet gedurende de volledige slag kan behouden, zal de ferrule in het midden ondergevormd zijn, ook al is de slag voltooid.
Doorbuiging van het frame verandert een tonnage in een optimistisch getal, dus persen met een gesloten frame zijn de veiligere keuze zodra de ferrule-maten en kabeldiameters groeien.
Wat u moet bevestigen voordat u oogbanden koopt of zelf bouwt
Als koper koopt u een gedocumenteerd proces in plaats van een stuk touw met een lus aan het uiteinde. Als fabrikant of groothandel verkoop je hetzelfde, en de kopers die dit begrijpen zullen om bewijs vragen. Een korte verificatielijst neemt de meeste onzekerheid weg.
Voor kopers van afgewerkte stroppen
- De standaard waarvoor de tilband is gemaakt, wordt vermeld op het label of certificaat in plaats van in gesprek.
- Werklastlimiet, stroplengte en de ontwerpfactor toegepast op de breekkracht van het touw.
- De ferrule-specificatie, inclusief legeringstype en hardheidsbereik, niet alleen de buitenafmetingen.
- Proefladingregistraties waar de norm of de toepassing dit vereist.
- Traceerbaarheid tussen de batch ferrules, de batch touw en het persrecord.
Voor winkels die zelf stroppen bouwen
- Een pers waarvan het nominale tonnage feitelijk de grootste ferrule dekt die u wilt sluiten, met een marge in plaats van op de limiet.
- Een bijpassende set matrijzen voor elke ferrule-familie die u gebruikt, in goede staat gehouden en vervangen wanneer versleten.
- Een tonnage- of drukindicator die de machinist kan aflezen op het moment van de slag.
- Een taps toelopende of uitgloeiende stap, niet alleen een snede, zodat de uiteinden van het touw volledig in de ferrule zitten.
- Een schriftelijk acceptatievenster voor de afmetingen van de ferrule na het persen, en een afkeurregel bij overschrijding ervan.
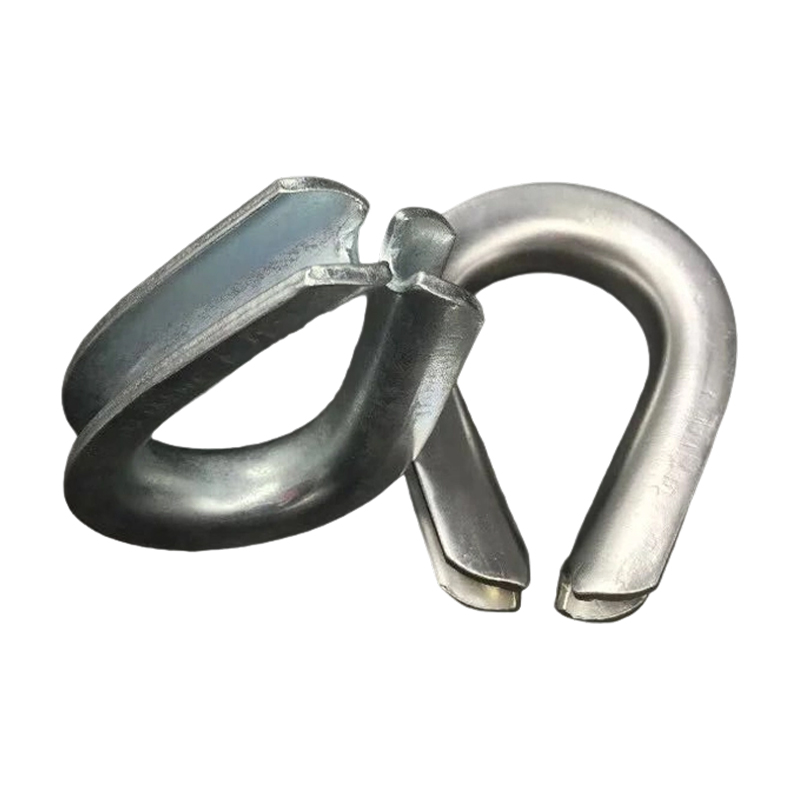 Draadkabel vingerhoeden Kabelkousen zijn kleine, duurzame hulpstukken die zijn ontworpen om de ogen (lussen) van staalkabels te versterken, waardoor slijtage, knikken en voortijdig falen op het verbindingspunt worden voorkomen. Bekijk Product →
Vingerhoeden deserve a place on both lists. A sling rated with a thimble and then used without one is being loaded in a way its rating never anticipated, and the rope inside the eye will see a much tighter radius than the design intended. Matching thimble size to rope diameter is a small detail with a large effect on service life.
Wanneer één enkele fabrikant zowel de pers als de ferrules levert, worden de tonnage, het matrijsprofiel en de ferrule-geometrie samen ontwikkeld in plaats van samengesteld uit niet-gerelateerde catalogi. Die combinatie elimineert een hele categorie van mismatches, en is vaak de praktische reden dat een productielijn zich vestigt op één leverancier in plaats van op drie.
Als de ferrule-legering, de matrijs en het perstonnage nooit als één systeem zijn gespecificeerd, heeft de strop geen verdedigbare beoordeling, hoe goed het touw ook is.
Inspectie, toleranties en de faalwijzen die er toe doen
Eye sling-inspectie gaat vooral over het lezen van de beëindiging. Touwslijtage is gemakkelijk te zien en gemakkelijk te meten, terwijl de problemen met de ferrules subtiel zijn en snel evolueren zodra ze zijn begonnen. De onderstaande tabel bevat de controles die daadwerkelijk falen voorspellen.
| Inspectiepunt | Waar u op moet letten | Buiten dienst stellen wanneer |
|---|---|---|
| Huls lichaam | Scheuren, diepe krassen, putcorrosie, ongelijkmatige vervorming | Elke scheur of vervorming buiten het geregistreerde acceptatievenster |
| Touw bij de mond van de ferrule | Gebroken draden geconcentreerd op het ingangspunt, knikken, insnoering | Het aantal gebroken draden overschrijdt de limiet die is vastgelegd in de geldende norm |
| Oog en vingerhoed | Vingerhoed ontbreekt, is versleten of draait vrij rond in een vervormd oog | Vingerhoed versleten, gebarsten of afwezig |
| Touw lichaam | Corrosie, afplatting, vogelkooien, hitteschade, verkleuring | Ernstige corrosie, vervorming of enig door hitte beïnvloed gedeelte |
| Labelen en markeren | Ontbrekende, onleesbare of niet-overeenkomende werklastlimiet | Identificatie kan niet worden bevestigd |
Touw dat uit een ferrule wordt getrokken, is bijna nooit een touwprobleem. Het wijst op te weinig druk, een te grote boring van de ferrule, een niet-overeenkomende matrijs of een touw dat vóór de slag niet volledig is ingestoken. Barsten in de ferrule wijzen de andere kant op, richting overpersen, een versleten matrijs of een fitting waarvan de hardheid buiten de specificatie valt. Vogelkooien binnen of net buiten de ferrule geven meestal aan dat het touw tijdens de montage is gedraaid of dat het uiteinde is doorgesneden in plaats van taps toelopend.
Corrosie gedraagt zich anders in een aluminium ferrule dan in het omringende touw. In zoute of chemische omgevingen kan de fitting van binnenuit verslechteren terwijl het touw er acceptabel uitziet. Daarom verdienen assemblages die bij maritiem werk worden gebruikt meer aandacht aan de ferrule dan aan het midden van de overspanning.
Het uitglijden van een touw uit een ferrule is eerder een dringend defect dan een slijtage, wat betekent dat dit aanleiding zou moeten geven tot een herziening van het proces, en niet alleen tot het slopen van één slinger.
Onderhoud en winkeldiscipline
Persen die ervoor zorgen dat oogbanden in een ruige omgeving leven. Metaaldeeltjes, smeermiddelnevel en herhaalde cycli met hoge kracht zorgen voor slijtage van matrijzen, afdichtingen en hydraulische componenten, en een pers die stilletjes tonnage heeft verloren, zal stroppen blijven produceren die er goed uitzien. Dagelijkse controles van de staat van de matrijzen, het oliepeil en de drukmetingen zijn goedkoop; een afgekeurde partij stroppen niet.
Twee gewoonten onderscheiden betrouwbare winkels van de rest. De eerste is een dringend record: ferrulebatch, touwbatch, matrijsnummer, persinstelling, operator en datum. De tweede is een periodieke verificatie van de persproductie aan de hand van een bekende referentie, zodat een afwijkende meter wordt opgemerkt voordat deze de klant bereikt. Praktische begeleiding bij het houden hydraulische staaldraadpersen in bruikbare staat, dekt de meeste routinetaken die een slingshop nodig heeft.
Opslag is ook belangrijk. Stroppen die op vochtig beton worden gehouden, worden blootgesteld aan zure dampen of in de directe zon worden achtergelaten, zullen sneller verouderen dan hun werkgegevens suggereren, en aluminium ferrules zijn bijzonder gevoelig voor langdurig contact met agressieve chemicaliën.
Een pers die tonnage heeft verloren, zal zichzelf niet aankondigen, dus een geplande verificatie van de krachtuitvoer beschermt de hele productierun.
FAQ: Oogbanden, adereindhulzen en persselectie
Waar wordt een oogband voor gebruikt?
Een hijsband wordt gebruikt om een last aan een haak, sluiting of hoofdschakel te bevestigen. De lus aan elk uiteinde spreidt de verbinding over een straal en geeft de rigger een stabiel bevestigingspunt. Daarom worden hijsbanden vaak gebruikt bij hijs-, sleep-, sjor-, afmeer- en algemene tuigwerkzaamheden.
Hoe wordt het oog gevormd op een staalkabelstrop?
De meest gebruikelijke productiemethode is om het uiteinde van het touw terug te draaien en af te sluiten met een hydraulisch geperste adereindhuls, van aluminium of staal. Gesplitste Vlaamse ogen, met de hand weggestopte lassen en gegoten moffen zijn alternatieven, elk met zijn eigen efficiëntie- en inspectiekenmerken.
Wat bepaalt de werklastlimiet van een ooglus?
De werkbelastingslimiet wordt afgeleid van de kabelbreekkracht gedeeld door de ontwerpfactor en vervolgens aangepast aan de efficiëntie van de beëindiging. Omdat de afsluiting meestal het beperkende element is, kunnen twee stroppen gemaakt van identiek touw verschillende nominale belastingen dragen.
Wat is het verschil tussen een retour-oogstrop en een staalkabel-oogstrop?
Een retour-oog-sling is normaal gesproken een hijsband waarvan de stof is teruggevouwen en genaaid om de lus te creëren. Een staalkabel-oogstrop maakt gebruik van staalkabel en een mechanische afsluiting, waardoor deze veel beter bestand is tegen slijtage, hitte en scherpe randen, maar zwaarder en minder zacht voor afgewerkte oppervlakken.
Heeft een oogband een vingerhoed nodig?
Als de tilband wordt beoordeeld op basis van de veronderstelling dat er een vingerhoed is gemonteerd, dan is dat wel het geval. De vingerhoed behoudt de vorm van het oog, verdeelt de druk en beschermt het touw tegen de beugel of haak, en de afwezigheid ervan verandert de belastingsomstandigheden in het oog.
Welk perstonnage is nodig om een ferrule te persen?
Het tonnage hangt af van de maat van de ferrule, de diameter van het touw en de constructie van het touw, en niet zozeer van één enkele vuistregel. Over het algemeen worden kleine touwen gehanteerd in de lagere tonnageklasse en grotere sling-assemblages in het bereik van enkele honderden tonnen. Daarom wordt de framestijfheid een doorslaggevende factor. De fabrikant van de ferrule en pers moet de instelling voor elke combinatie bevestigen.
Hoe vaak moeten oogbanden worden geïnspecteerd?
De meeste werkplekregimes vereisen een gedocumenteerde periodieke inspectie, gewoonlijk met tussenpozen van zes maanden of minder, met frequentere controles wanneer tilbanden onder zware omstandigheden worden gebruikt. Elke tilband die betrokken is bij een incident of overbelasting moet worden geïnspecteerd en getest voordat deze weer in gebruik wordt genomen.
Kan een beschadigde oogband worden gerepareerd?
Adereindhulzen en aansluitingen mogen niet ter plaatse worden gerepareerd. Een beschadigde slinger wordt normaal gesproken uit dienst genomen en als een vervangend oog nodig is, moet deze door een bevoegde werkplaats worden geproduceerd met de juiste matrijs-, tonnage- en ferrule-specificatie.
Bijna elke vraag over de beoordelingen van oogriemen komt op hetzelfde punt neer: het uiteinde, en niet het touw, bepaalt wat de tilband veilig kan dragen.
Oogstroppen bevinden zich aan het einde van een lange toeleveringsketen, en de laatste paar seconden van die keten, wanneer de ring wordt ingedrukt, beslissen of het product zijn label verdient. Een gecontroleerde ferrule-legering, een matrijs die bij de fitting past, een pers die het volledige tonnage tijdens de slag vasthoudt, een taps toelopend touwuiteinde en een gedocumenteerde proefbelasting zijn geen optionele verfijningen. Zij vormen het verschil tussen een draagdoek die een test doorstaat en een draagdoek die een seizoen overleeft.
Voor kopers betekent dit dat ze ongemakkelijke vragen moeten stellen over certificering en traceerbaarheid in plaats van prijslijsten te vergelijken. Voor fabrikanten en groothandelsleveranciers die stroppen in volume bouwen, betekent dit dat ze de pers, de matrijzen en de adereindhulzen als één op elkaar afgestemd systeem moeten behandelen, aangezien een keten van individueel aanvaardbare componenten niet automatisch een acceptabel einde oplevert. Xingtai bouwt sinds 1992 hydraulische staalkabelpersen, gloei- en tapsheidsmachines, haspelmachines en bijpassende adereindhulzen, wat de praktische reden is dat de persvariabelen op deze samenstellingen samen worden gespecificeerd in plaats van stuk voor stuk geassembleerd.
ONZE PRODUCTEN
Aanbevolen producten
Nieuws
-
-
Twaalf millimeter staalkabel, een afgewerkte strop van 4,5 meter en een fout van 10 mm bij de snede. Dat is de volgorde die veel slingerwinkels op maandagochtend tegenkomen: het oog komt niet te...
READ MORE -
Stel je een werkplaats voor die zojuist een contract heeft binnengehaald voor de productie van 120 identieke staalkabelstroppen, elk 3,75 meter lang met aan één uiteinde een huls van gesmeed alu...
READ MORE -
Een oprolkop is het roterende geheel dat staalkabel, gegloeide draaduiteinden of walsdraad ontvangt en deze tot een strak gecontroleerde spiraalvormige spoel vormt. Voor fabrikanten die staalkab...
READ MORE -
Een staalkabelverwerker in Zuidoost-Azië heeft onlangs bijna 30 procent van een gegloeide batch afgewezen omdat de spoelen aan elkaar waren blijven plakken en de buitenste lagen onherstelbaar be...
READ MORE
Blijf in contact met Xingtai.

Als u hydraulische apparatuur op maat of technisch advies nodig heeft, neem dan contact met ons op Neem gerust contact op met het Xingtai verkoop- en engineeringteam.
Snelle koppelingen
Productcategorie
Neem contact met ons op
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Nr. 3 Longgang Road, Gaogang Port Street, Taizhou City, China.
Auteursrecht © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Alle rechten voorbehouden. Aangepaste fabrikanten van hydraulische machines Groothandel staalkabelswalsfabriek

